


רדיוס סוגים שנוצרו על ידי אוויר כיפוף על בלם העיתונות

איור 1
כאשר יש לך עיקול חדה, האגרוף פירסינג משטח החומר במהלך העיקול. כאשר יש לך כיפוף רדיוס מינימלי (אנו קוראים לזה "הגבול המינימלי" בין החדה לעיקול מושלם), את האף רדיוס האף הוא רק מתחיל לחדור את משטח החומר.
שאלה: קראתי את הטור שלך במשך זמן מה עכשיו, בחנות שלי בילינו הרבה זמן להתווכח על מה עיקול חדה הוא בצורת אוויר וכיצד הוא מתייחס לכדור רדיוס מינימלי. האם הם אותו הדבר, או האם יש הבדל? האם אתה יכול לסקור לנו את הנושא הזה כדי שנוכל לקבל הבנה טובה יותר של מושגים אלה ואת היישום שלהם בעולם האמיתי?
תשובה: לפעמים יש צורך להרחיב ולשכלל את ההגדרות של משהו - וזה אחד מאותם זמנים. לאחר חודשים של מחקר בנושאים הקשורים כגון k- גורם, מצאתי כי אנחנו באמת צריכים לשנות את ההגדרות של סוגים שונים של לכופף רדיוס.
עבור יצירת האוויר היו לנו שלושה סוגים מקובלים: המינימום, רדיוס, ועמוק. עם זאת, כדי לשקף את כל המחקר כי יש נכנס כיפוף מתכת בעשורים האחרונים, זה עשוי להיות הזמן להשתמש בטרמינולוגיה מדויקת יותר.
חמש הרצועות של בנד רדיוס על בלם העיתונות
ישנן חמש הזמנות של רדיוס פנימי לכופף (Ir). בלב כל הדברים דיוק, Ir הוא מה שאנחנו משתמשים כדי לחשב את קצבאות העיקול שלנו (BA) ואת ניכויים לכופף (BD). חמש הן כדלקמן:
רדיוס חדה רדיוס
ריתוך רדיוס מינימלי
רדיוס מושלם
משטח או רדיוס לכופף
רדיוס מעמיק
רדיוס חדה כיפוף על בלם לחץ
רדיוס חד רדיוס הוא אחד שבו מרכז העיקול מקומט. קירוי זה נגרם כאשר הלחץ מוחל על שטח כל כך קטן כי הטונז 'להחיל עולה על היכולת של החומר לעמוד בפני כוח זה, המאפשר את האף אגרוף לחדור את משטח החומר.
הקפאת מרכז הרדיוס גורמת לשינוי בעובי החומר (Mt), חוזק התשואה, חוזק מתיחה וכיוון התבואה. אלה בתורו להוביל וריאציות זווית ב עיקול הסופי וריאציות ב ניכוי עקומת (BD). במקרה הגרוע ביותר שלהם, bends חדה לייצר נקודת תורפה של מתכת גיליון ולגרום לעיקול להיכשל במוצר הסופי.
אם עיקול הופך חד הוא פונקציה של החומר, לא האף החריף ביותר בחנות שלך. כאשר קצה האגרוף קטן מדי בהשוואה לטונז 'הנדרש כדי ליצור, העומס יהיה מרוכז על שטח קטן כזה האגרוף יתחיל לחדור את פני השטח של החומר.
מכאן יש לך שתי אפשרויות. הראשונה היא להישאר עם עיקול חדה ולחשב את BA, נסיגה חיצונית (OSSB), ו- BD באמצעות ערך עבור רדיוס צף באופן טבעי. אם רדיוס האף פונץ חייב להישאר אותו דבר, תצטרך לראות את זווית העיקול מקרוב במהלך הייצור. שוב, בגלל כי bends חדה לנקב את פני השטח של החומר, הם להגביר את זוויות כיפוף וריאציות משינויים במאפיינים החומר, כיוון גרגר, עובי, חוזק מתיחה תשואה.
האפשרות השנייה שלך היא עדיין לחשב את BA, OSSB, ו- BD באמצעות רדיוס פנימי צף באופן טבעי, רק הפעם, אתה משנה את האף אגרוף לרדיוס קרוב ככל האפשר לרדיוס צף באופן טבעי מבלי לחרוג רדיוס הערך. אם האף האגרוף שלך עולה על ערך רדיוס צף, החומר ייקח על רדיוס חדש, גדול יותר, שוב לשנות את כל ערכי BD שלך ריק ריק.
שמירה על רדיוס האף פונץ קרוב ככל האפשר, אבל עדיין פחות Ir הצף ייתן לך את הזווית העיקשת יציבה ועקבית, ובהרחבה, ממדים ליניארי יציב.
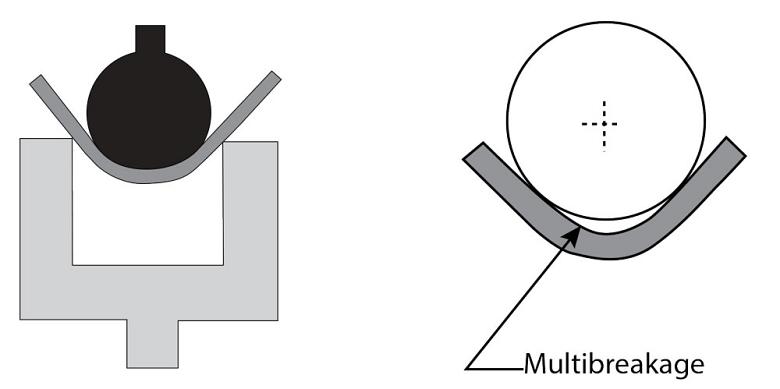
איור 2
בעיקול הרדיוס (בצד שמאל), החומר נשאר במגע עם פני האגרוף. אבל כמו היחס Ir-to-MT גדל, אתה מקבל עיקול רדיוס עמוקה כמו multibreakage מתרחשת (בצד ימין). Multibreakage מתבטאת ברדיוס הפנימי של החומר המפריד בין האף האגרוף.
מינימום רדיוס כיפוף על בלם העיתונות
כיפוף רדיוס מינימלי הוא לא האף החריף ביותר הזמין בחנות, אשר לעתים קרובות טועה מתכוון על ידי מהנדסים ומתכנתים רבים. במקום זאת, רדיוס כיפוף מינימלי יכול לתאר אחד משני דברים, בהתאם להקשר.
ראשית, זה הנקודה שבה העיקול הופך חד והאף האגרוף מתחיל לחדור אל פני השטח של החומר. קוראים לזה "גבול מינימלי" הגדרה (ראה איור 1 ). שנית, זה יכול להיות הקטן ביותר שנוצר בתוך רדיוס אוויר שאתה יכול להשיג מבלי לפצח את השטח החיצוני של העיקול.
בהתייחסו להגדרה השנייה, ספקי חומרים לעיתים קרובות רשימה של רדיוס מינימום בתוך מכפילים של Mt למשל, 1Mt, 2Mt. כדי להיות מדויק יותר, אתה יכול לחשב את רדיוס מינימום לכופף באמצעות הפחתת חומר מתיחה נתון. לקבלת מידע נוסף על זה, לבדוק "ניתוח K- גורם גיליון מתכת כיפוף" מספטמבר 2018, בארכיון ב www.thefabricator.com.
רק כדי לערבב דברים נוספים, אתה יכול להיות רדיוס מינימום להתכופף באמצעות חבטות חדה מספיק חנק המתחיל פירסי (ההגדרה הראשונה) וגם סדקים בצורת ברדיוס החיצוני. עם זאת, שתי ההגדרות קשורות קשר הדוק כפי שהם תלויים במידה מסוימת על חוזק מתיחה חומר. ככל חוזק מתיחה, גדול יותר את האף האגרוף צריך להיות כדי למנוע פיצוח על החלק החיצוני של העיקול. זה נכון גם לגבי קשיות; ככל שהחומר קשה יותר, כך הרדיוס גדול יותר.
בין אם אתה מקפל את מרכז העיקול ובין אם לאו, שני סוגי רדיוס הרדיוס המינימלי (יחד עם עיקולים חדים) יפגעו ביושר של החומר ובעקביות הכוללת. למה זה? כי הן רדיוס חדה רדיוס מינימום לגרום ללחץ מתיחה מוגזם. זה משנה את צורת הרדיוס, ובכך משנה את התארכות בעיקול.
ב מתכת גיליון דיוק, כל חלק, כל עיקול, וכל סוג חומר יש מאפיינים מסוימים שגורמים לכל אחד יש מינימום משלה בתוך רדיוס כיפוף. זה לעולם לא יהיה אותו דבר, וזה צריך להיחשב בעת עיצוב חלקי מתכת גיליון. לקבלת עקביות, נסה לתכנן חלקים ברדיוס פנימי הקרוב לעובי החומר - מה שמוביל אותנו לרדיוס הבא שלנו: העיקול המושלם.
רדיוס מושלם על בלם העיתונות
רדיוס מושלם ברדיוס הוא אחד שבו היחסים של עיר אל Mt הוא 1 ל -1 (כלומר, Ir שווה Mt), אבל גם מכסה מגוון קטן של ערכים שמתחילים ברדיוס המינימום ועולים עד 125 אחוזים Mt.
עקומת רדיוס מושלמת היא פשוט מושלמת. ב 1 עד 1-Ir-to-Mt היחסים, העיקול הוא במצב היציב ביותר שלה, ומאפשר לך לייצר רדיוס עם הסכום הנמוך ביותר של וריאציות בין כיפוף. תוכלו לייצר זווית עיקול עקבי, מימדים עקביים, ואת הסכום הנמוך ביותר של springback.
כי 1 עד 1 היחסים Ir-tot-Mt קורה גם להיות הערך היחיד שבו כלל 8x מקומר הוא תקף, כלומר, רוחב למות צריך להיות 8 פעמים הר. כלל זה הופך לא חוקי כאשר יחס ה- Ir-to-Mt הופך להיות גדול יותר או קטן יותר.
משטח או רדיוס כיפוף, ואת רדיוס עמוקה כיפוף
משטח או רדיוס bends הם איפה רדיוס בתוך יותר מ 125% עד כ 12 פעמים הר. שוב, זה משוער. גבול עליון מדויק יותר עבור כיפוף הרדיוס קשור להתנהגות החומר, שאטפל בו בקרוב.

איור 3
כרית urethane דוחף בחזרה את החומר, מכריח אותו נגד רדיוס פאנץ '.
כמו היחס בין אייר ל-מט, כך גם springback. וכאשר יחס ה- Ir-to-Mt גדול מאוד, החומר הוא לא רקיר מאוד, אפילו בחוזק מתיחה נמוך, וכל זה יכול להביא multibreakage (ראה איור 2 ). נפוץ בחומר בעל חוזק נמוך, ופחות נפוץ בחומרים בעלי חוזק גבוה יותר, multibreakage מתבטא ברדיוס הפנימי של החומר המפריד בין האף האגרוף. Multibreakage יכול להתרחש כאשר היחס Ir-to-Mt עולה על 12 ל -1, אבל בנסיבות המתאימות, זה יכול לקחת יחס גבוה כמו 30 ל -1.
אז מתי עיקול הרדיוס הופך לעיקול רדיוס עמוק? זה יכול להיות מתואר ברגע של הפרדת החומר מן רדיוס פאנץ '. שוב, זה יכול להתרחש כאשר יחס Ir-to-Mt עולה על 12 ל -1, אבל במקרים מסוימים זה יכול להיות גבוה כמו 30 ל -1.
תכונות חומר לשחק תפקיד מרכזי בתוצאות תוכל להשיג. ישנם הבדלים משמעותיים באיפור כימי, טיפולים, ומזכירים בתוך כל סוג חומר או קבוצה, עד כדי כך לחזות את הנקודה המדויקת שבה השינוי מתרחש קשה להגדיר.
עד זווית כיפוף חיצונית של 90 מעלות החומר יהיה בנאמנות בצע את קווי המתאר של רדיוס ניקוב. אבל אז הן את החדירה לתוך חלל למות ו springback לעבוד הקסם שלהם. כמו זווית כיפוף חיצוני מגדיל, תראה עלייה יחסית בכמות springback. ככל שאתה צריך ללכת כדי לפצות על קפיץ, ככל ההפרדה בין איר לבין RP, ואת קטן יותר איר הופך יחסית רדיוס האגרוף. ריתוך עמוק ברדיוס ידרוש צורה כלשהי של פיצוי או דחיפה לאחור כדי לשמור על החומר במגע עם רדיוס האגרוף (ראה איור 3 ).
אגב, אלה עדיין יכול להיות מחולק נוספת על ידי שיטת כיפוף: כיפוף אוויר, תחתית, מטבע, קיפול, וניגוב. זה נושא ליום נוסף ועוד עמודה. בכל מקרה, אם אתה יוצר אוויר, באמצעות חמשת התנאים האלה יכולים לעזור לכל אחד בחנות לדבר באותה שפה כדי להתמודד עם כל אתגר כיפוף.


